На чертеже указан точный размер отверстия. Сверло выбрано, развёртка нужного диаметра есть, но после обработки калибр не проходит или отверстие получается больше допуска. Искать причину стоит с предыдущей операции: сколько металла осталось на стенках, где проходит ось отверстия и хватает ли места для инструмента у дна.
Разберём, что проверить до запуска партии, как согласовать сверление с развёртыванием и какие данные нужны для подбора инструмента.
Начните с требований к готовому отверстию
Одной записи «диаметр 10 мм» для выбора развёртки мало. Нужны предельные размеры, глубина цилиндрического участка, шероховатость, требования к форме и расположению отверстия. Уточните и состояние материала: одна марка стали до и после термообработки требует разных условий обработки.
Обычная машинная развёртка снимает небольшой слой с уже подготовленной поверхности. Она помогает получить заданный диаметр и качество стенки, но рассчитывать на исправление уведённой оси сверления не следует. Если положение отверстия не выдержано, технологу нужно пересмотреть предыдущий переход; при достаточном припуске одним из вариантов может быть растачивание.
В каталоге твердосплавных развёрток сравнивайте не только диаметр. Рабочая длина, заходная часть, канавки и способ подачи СОЖ должны подходить к конкретному отверстию.
Припуск: на диаметр или на сторону?
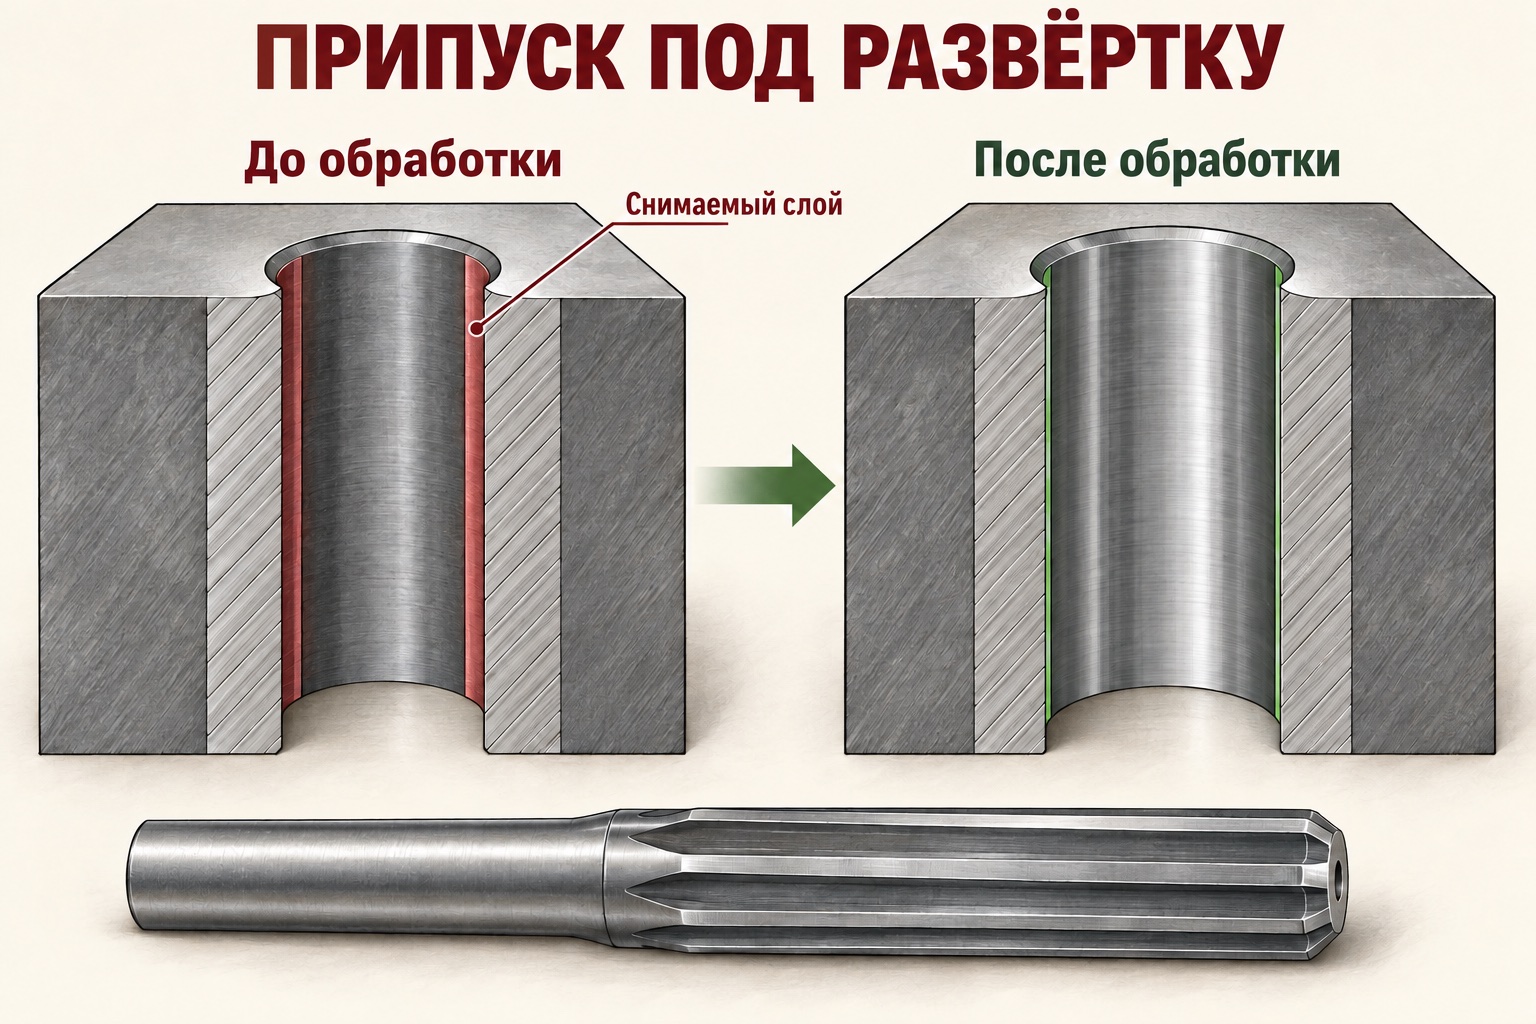
Припуск на диаметр — разность между диаметром после развёртывания и фактическим диаметром подготовленного отверстия. При равномерном расположении припуска на каждую стенку приходится половина этой величины.
Припуск на диаметр = D − d
Припуск на сторону = (D − d) / 2
Например, если в условном расчёте D = 10,00 мм, а d = 9,80 мм, разность составит 0,20 мм на диаметр и 0,10 мм на сторону. Это пример арифметики, а не рекомендация сверлить любое отверстие под развёртку 10 мм сверлом 9,8 мм.
Сначала выберите рекомендуемый припуск для конкретной серии инструмента, диаметра и материала. Затем проверьте, какой размер действительно даёт сверление. Маркировка сверла и измеренный диаметр отверстия могут различаться.
Почему минимальный припуск не всегда лучше
При слишком малом припуске кромке может не хватать материала для устойчивого резания: появляются трение, износ и следы на поверхности. Чрезмерный припуск увеличивает нагрузку и объём стружки. Оба случая мешают получить стабильный размер.
Поэтому последовательность такая: рекомендация производителя → проверка подготовленного отверстия → пробная обработка → измерение результата. Переносить припуск с удачной операции на другую деталь без проверки материала и глубины не стоит.
Проверьте отверстие после сверления
Перед подбором твердосплавного сверла согласуйте весь маршрут обработки. Важно получить заготовку отверстия, с которой сможет работать выбранная развёртка. Если сверление оставляет нестабильный размер или уводит ось, замена одной развёртки проблему не решит.
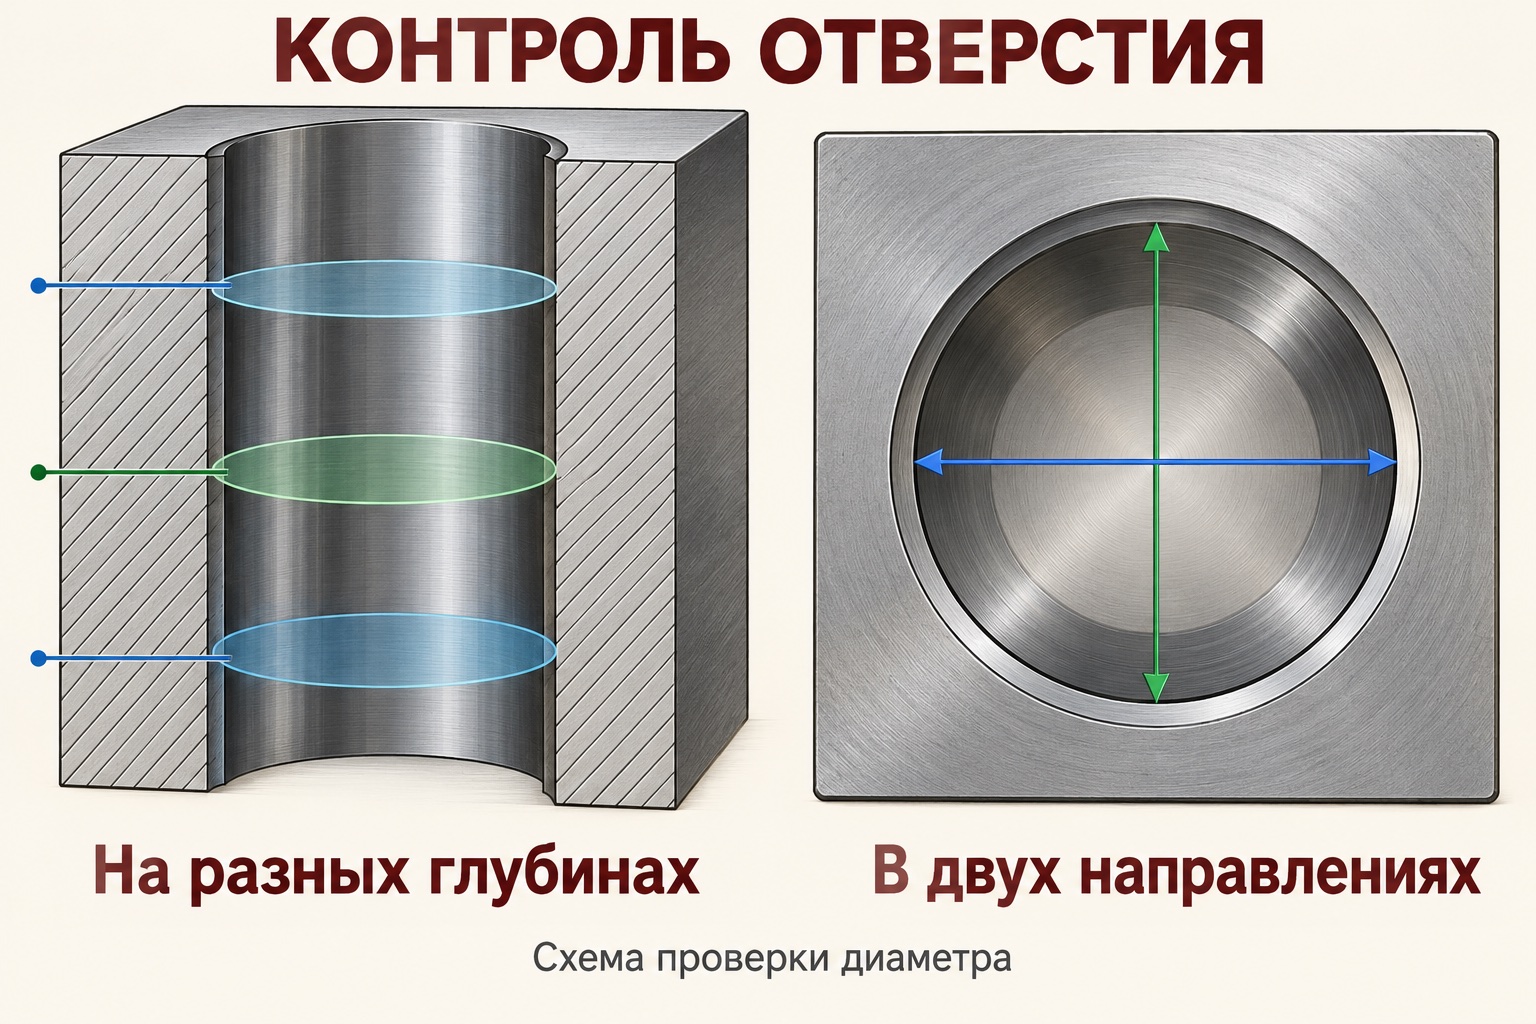
- Диаметр по глубине. Проверьте доступные сечения у входа, в средней части и ближе к выходу или дну. Один замер у кромки не показывает состояние всей поверхности.
- Положение оси. Сопоставьте отверстие с базами детали. При повторной установке отдельно проверьте базирование.
- Вход. Уберите заусенец и предусмотрите входную фаску, если она нужна по чертежу и выбранному процессу. Заусенец не должен мешать заходу инструмента.
- Особенности стенки. Поперечные отверстия, пазы и прерывистый припуск сообщите поставщику заранее: они влияют на выбор геометрии.
Для глухого отверстия нужна проверка глубины
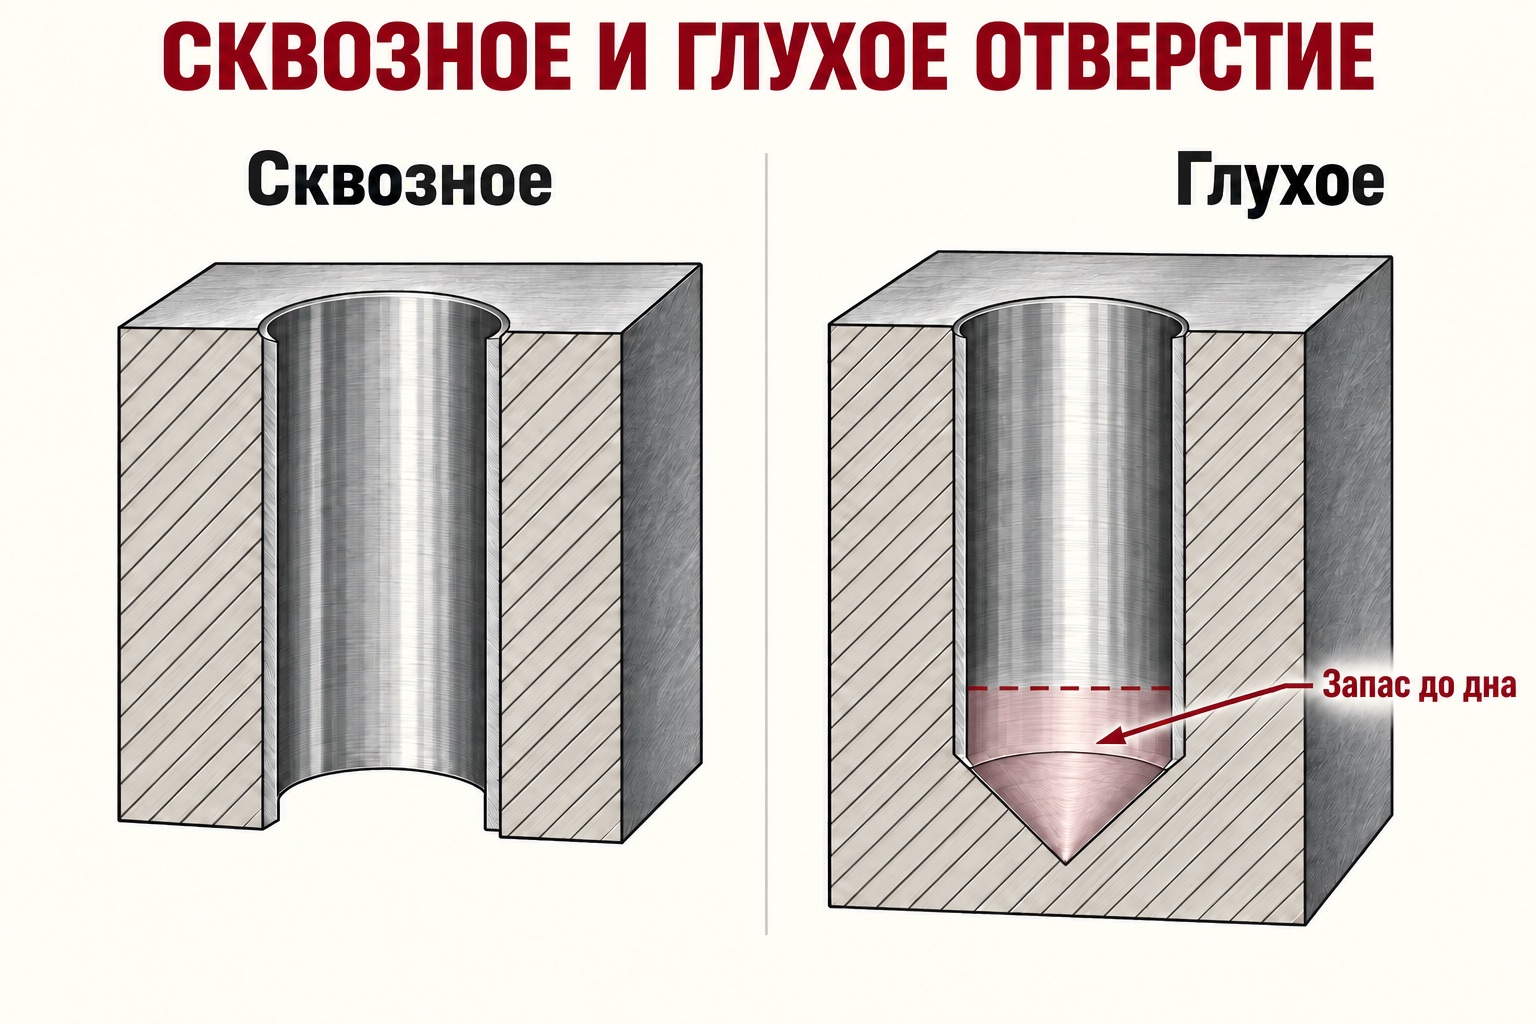
Глубина сверления до вершины сверла и глубина цилиндрической поверхности — разные размеры. У дна остаётся конус, а у развёртки есть заходная часть. Если учитывать только общую глубину, инструмент может упереться в дно раньше, чем обработает требуемый участок.
Сопоставьте на одном эскизе глубину готового цилиндра, длину захода развёртки, положение дна и необходимый запас. Также проверьте, куда будет уходить стружка. Одного обозначения «спиральная» для выбора недостаточно: имеют значение направление спирали, геометрия кромок и подвод СОЖ.
В ассортименте ЦТИ есть развёртки RMH для сквозных отверстий, а для глухих — развёртки RMS с прямой канавкой и RMH-RS с правой спиралью. Подходящее исполнение выбирают по чертежу и условиям обработки.
Установка инструмента и пробная обработка
Очистите посадочные поверхности, проверьте крепление детали и биение собранного инструмента. Вылет задавайте по необходимому доступу к отверстию, без лишней длины. Допустимое биение уточняйте для выбранной развёртки и требуемой точности.
Скорость, подачу и СОЖ берите из рекомендаций к конкретному инструменту. Проверьте, достигает ли жидкость зоны резания и остаётся ли свободным путь для стружки. При плохом результате меняйте параметры последовательно и записывайте результат: одновременная замена инструмента, режима и охлаждения не покажет, что именно помогло.
| Что получилось | Возможная причина | Первая проверка |
|---|---|---|
| Диаметр больше допуска | Биение, нарост на кромке, неверный размер инструмента | Измерить биение в сборе, осмотреть кромки и проверить развёртку |
| Диаметр меньше допуска | Износ или неподходящий размер развёртки | Проверить инструмент и повторить измерение отверстия настроенным средством контроля |
| Продольные риски, грубая поверхность | Повреждение кромки, нарост, затруднённый отвод стружки | Осмотреть режущую часть, канавки и подачу СОЖ |
| Регулярные следы вибрации | Нестабильное закрепление, недостаточный припуск, неподходящая подача | Проверить установку, фактический припуск и режим по рекомендации производителя |
| Размер меняется по глубине | Несоосность, погрешность подготовленного отверстия, проблемы закрепления | Сравнить измерения до и после развёртывания, проверить базирование |
Один дефект может иметь несколько причин. Таблица задаёт порядок проверки, а не заменяет диагностику операции.
Как проверить готовое отверстие
Заранее определите способ приёмки. Для проверки предельных размеров применяют соответствующий калибр; для измерения диаметра и его изменения по глубине — подходящий нутромер. Средство измерения выбирают по допуску, доступу и требуемой точности. Нутромер настраивают по предусмотренной для него мере, например установочному кольцу.
Сравните показания в нескольких сечениях и направлениях. Это помогает заметить изменение диаметра, но два взаимно перпендикулярных замера не доказывают круглость. Если чертёж отдельно нормирует круглость, цилиндричность или расположение оси, для них нужна соответствующая методика контроля.
Шероховатость тоже проверяют отдельно: проходной калибр не оценивает её. Не сравнивайте без поправок горячую деталь сразу после станка с остывшей контрольной деталью. Перед измерением очистите отверстие и соблюдайте температурные условия принятой методики.
Что передать для подбора развёртки
К запросу достаточно приложить чертёж или эскиз и коротко описать операцию:
- материал, твёрдость и состояние заготовки;
- диаметр с допуском, глубину готового участка и требуемую шероховатость;
- тип отверстия, поперечные каналы, пазы и ограничения у дна;
- фактические размеры после предыдущей операции;
- станок, патрон, необходимый вылет и способ подачи СОЖ;
- объём партии и доступные средства контроля.
Если операция уже выполняется, добавьте текущий режим и измерения нескольких деталей. По этим данным проще отделить вопрос выбора инструмента от погрешностей подготовки. О работе с индивидуальными требованиями читайте в статье об изготовлении инструмента по техническому заданию.
Для подбора развёртки ЦТИ укажите параметры отверстия в заявке. Если нужен чертёж, менеджер согласует способ его передачи.
Подобрать развёртку