Фреза достаёт до дна паза, но оставляет волны на стенках. При следующем проходе меняется звук, в канавках набивается стружка, а размер начинает уходить. В такой ситуации легко списать всё на режим. Однако проверку стоит начать раньше — с длины инструмента и того, как он установлен.
Для глубокого паза нужно одновременно решить три задачи: добраться до зоны резания, сохранить жёсткость сборки и дать стружке выйти. Разберём, какие размеры проверить до заказа концевой фрезы и что они означают в работе.
Сначала — чертёж паза и доступ к нему
Запишите ширину, глубину и длину паза, допуск на ширину, требования к стенкам и дну. Отметьте, открыт ли он с торца, есть ли рядом высокие уступы, прижимы или другие препятствия. Два одинаковых паза в разных деталях могут потребовать разного инструмента именно из-за доступа.
Отдельно уточните марку материала и его состояние после термообработки. Записи «сталь» недостаточно для выбора геометрии и режимов. В каталоге твердосплавных концевых фрез сначала отбирают подходящее исполнение по материалу и операции, затем проверяют размеры. Самая длинная фреза в нужном диаметре ещё не становится подходящей.
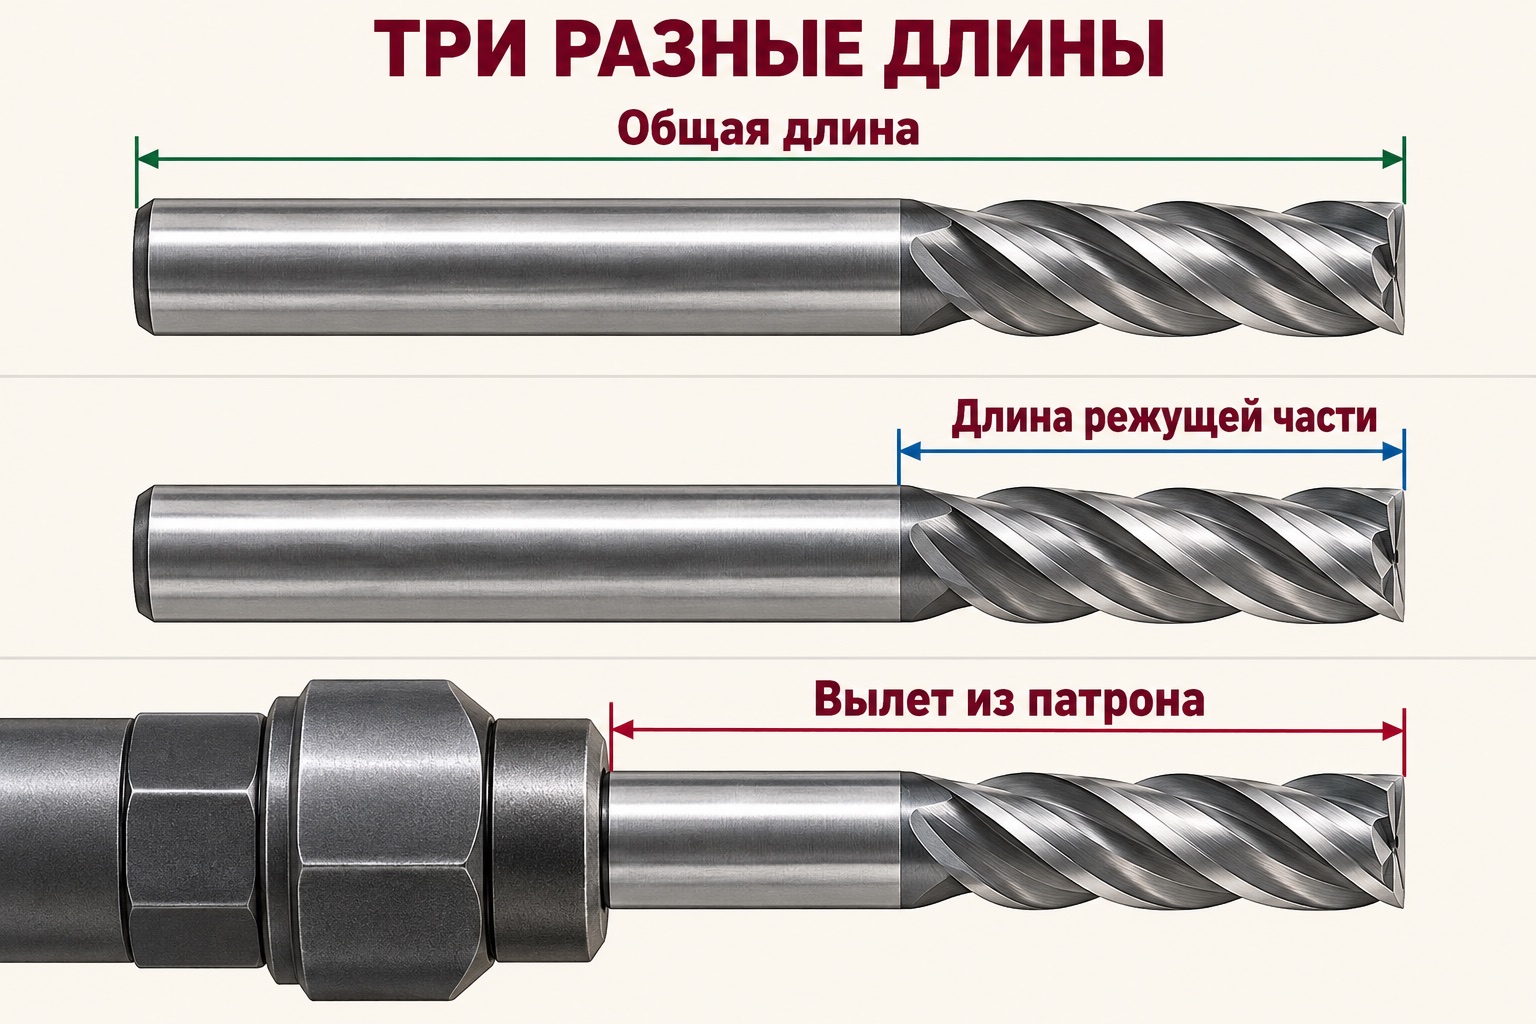
Общая длина, режущая часть и вылет — разные размеры
Общая длина измеряется от одного торца инструмента до другого. Часть этой длины находится внутри патрона, поэтому по ней нельзя напрямую определить доступную глубину обработки.
Длина режущей части — осевая протяжённость участка с рабочими кромками. Она определяет, какую высоту стенки можно перекрыть кромками. При этом длина кромки не равна допустимой глубине резания за один проход.
Вылет из патрона — расстояние от переднего торца патрона до конца фрезы в собранном инструменте. Его измеряют после закрепления. Он меняется вместе с глубиной установки хвостовика, в пределах требований к зажиму.
У фрез с шейкой проверяют ещё её диаметр и длину доступа. Гладкая шейка может проходить вдоль уже обработанной стенки, но не заменяет режущие кромки. Обозначения в каталогах различаются — сверяйте их с размерным эскизом.
Пример: почему фрезы длиной 100 мм может не хватить
Допустим, паз имеет глубину 30 мм. У рассматриваемой фрезы общая длина 100 мм, а режущая часть — 20 мм. Из общей длины нельзя сделать вывод, что инструмент обработает стенку на всю глубину: сверху в паз войдёт участок без кромок.
Нужно проверить его диаметр и зазор до стенок. Если участок будет касаться детали, такая сборка не подходит. Если предусмотрена шейка с достаточным зазором, возможна послойная обработка — при подходящей траектории и режимах. Для чистовой обработки всей высоты стенки за один осевой проход отдельно нужна достаточная длина режущих кромок.
Размеры в примере условные. Они показывают порядок проверки и не задают рекомендуемую глубину прохода.
Когда нужна удлинённая фреза
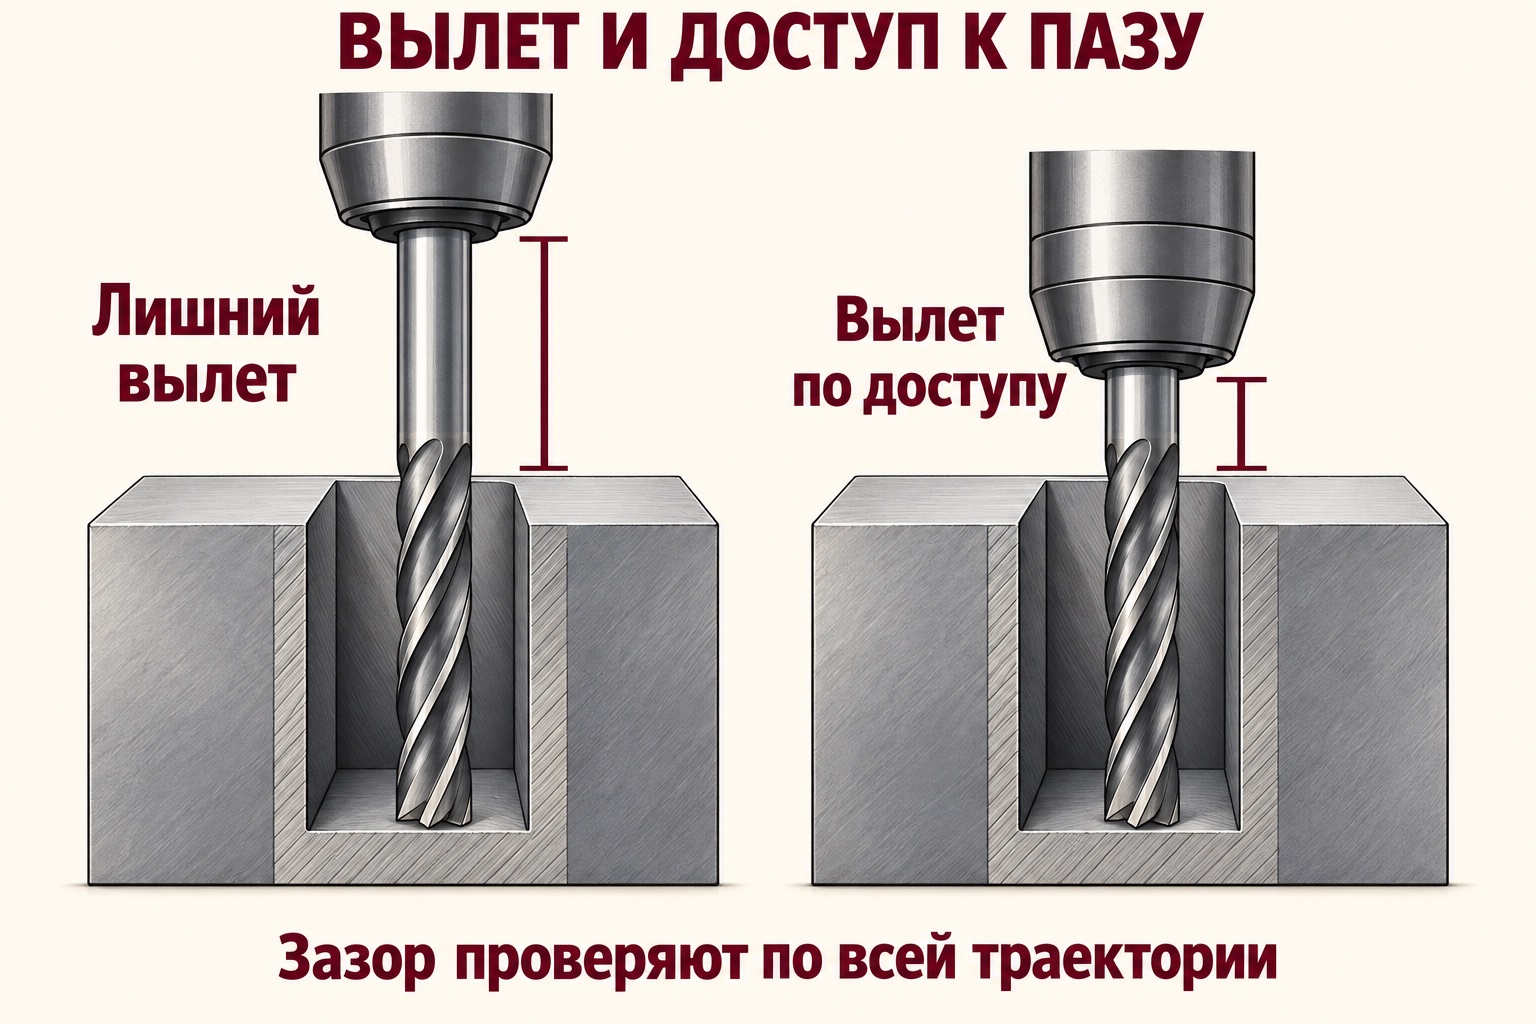
Удлинённые концевые фрезы рассматривают, когда стандартное исполнение не обеспечивает доступ: мешает уступ, патрон не проходит к стенке или не хватает рабочей длины. Выбирают минимальный вылет, при котором сборка проходит всю траекторию без столкновений.
Проверять нужно не только положение у дна. При входе, выходе и обходе угла к детали приближаются гайка патрона, корпус оправки и хвостовик. Их учитывают в модели сборки и при проверке программы на станке.
Лишний вылет снижает жёсткость. Но утапливать инструмент в патрон произвольно тоже нельзя: соблюдают допустимую длину зажима и не зажимают канавки вместо предусмотренной поверхности хвостовика. Режим, работавший с короткой сборкой, заново проверяют для удлинённой.
Диаметр и число зубьев выбирают под способ обработки
Когда диаметр фрезы равен ширине паза, при проходе по сплошному материалу инструмент работает на полную ширину. Это нагруженная операция, особенно при большом вылете. Если допуск и траектория позволяют, меньшим диаметром можно оставить припуск на стенках и обработать их отдельно.
Число зубьев оценивают вместе с объёмом стружечных канавок и сечением инструмента. Дополнительные зубья не означают автоматического выигрыша: в тесном пазу стружке может не хватить места. Для алюминия особенно важны геометрия кромки и склонность к налипанию — подробнее об этом в статье о выборе фрез для алюминия.
Универсального правила «для глубокого паза всегда брать два зуба» нет. Ориентир — рекомендации для конкретной серии, материала и вида прохода. Также проверьте радиус на углу инструмента: он должен соответствовать допустимому сопряжению стенки с дном.
Как войти в закрытый паз
В открытый паз можно подойти с торца. Для закрытого заранее определяют способ входа: через подготовленное отверстие, по наклонной траектории или винтовой интерполяцией, если позволяет ширина. Способ должен быть допустим для выбранной фрезы; наличие торцевых зубьев само по себе не подтверждает возможность любого осевого врезания.
Если в технологии предусмотрено предварительное отверстие, сверло подбирают под его размер и материал, а глубину проверяют с учётом формы дна. Отверстие должно обеспечивать запланированный вход и оставаться в пределах удаляемого объёма.
При послойной обработке задают осевой шаг и припуски, а при траектории с малым боковым врезанием — ещё и фактический контакт в поворотах. Глубина готового паза не служит указанием снять весь металл за один проход.
Отвод стружки проверяют у дна
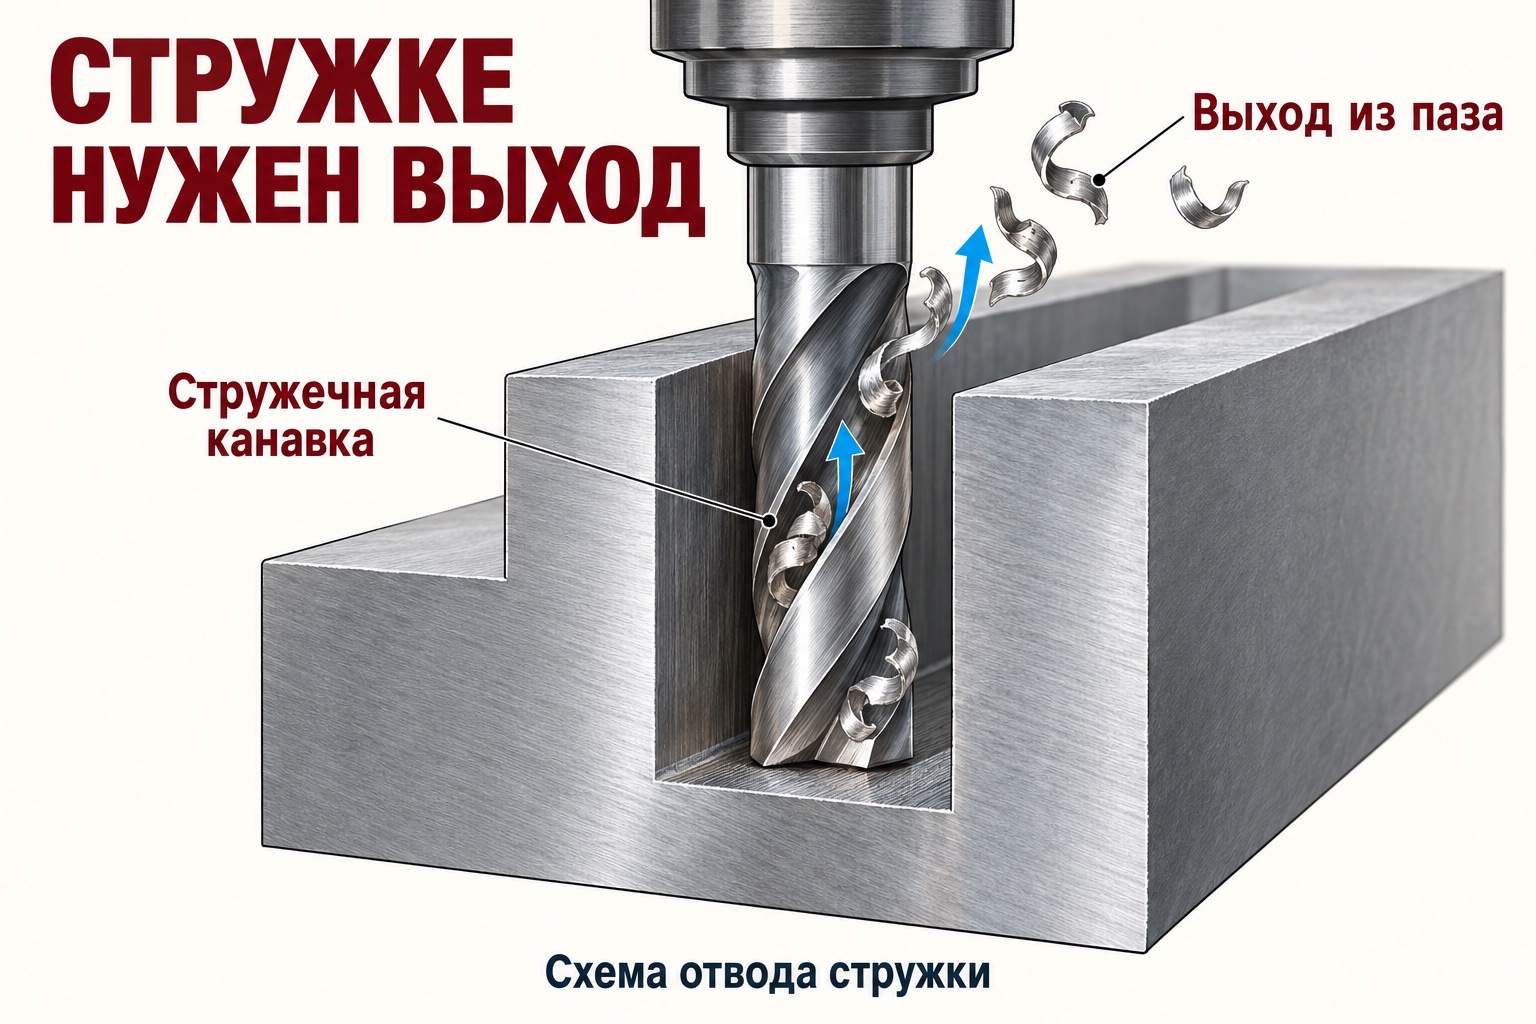
У поверхности струя может хорошо очищать инструмент, а в нижней части паза оставлять стружку. Она попадает под кромку повторно, царапает стенки и мешает стабильному резанию. Поэтому после пробного прохода оценивают не только поверхность, но и скопления стружки в пазу и канавках.
Подачу СОЖ или воздуха выбирают по материалу, инструменту и возможностям станка. Важны направление потока и свободный путь выхода стружки; просто увеличить расход бывает недостаточно. Пересматривают также глубину прохода и траекторию. Осмотр и очистку выполняют после безопасной остановки станка.
Если шум и следы на поверхности появляются только ближе к дну, сравните этот участок с верхними проходами: изменился ли доступ потока, не касается ли стенки шейка, не накапливается ли стружка. Это полезнее, чем одновременно менять все параметры программы.
Что проверить при вибрации и следах на стенках
Один вид дефекта может иметь несколько причин. Зафиксируйте, на какой глубине и после какого изменения он появился. Затем проверяйте сборку, состояние инструмента и процесс, меняя по одному параметру.
| Что видно | Возможная причина | С чего начать |
|---|---|---|
| Регулярные волны, звон | Колебания инструмента или детали | Проверить вылет, крепление, биение; затем уточнить режим и боковое врезание |
| Ширина меняется по глубине | Отклонение фрезы под нагрузкой, износ, недостаточная жёсткость | Измерить паз в нескольких сечениях; оценить припуск и условия чистового прохода |
| Отдельные риски, вмятины | Повторное резание стружки, повреждение кромки | Осмотреть инструмент и проверить очистку нижней части паза |
| Проблема начинается на определённой глубине | Контакт шейки или хвостовика со стенкой, ухудшение стружкоотвода | Сопоставить глубину с размерным эскизом и моделью сборки |
| После замены фрезы меняется размер | Другая установка, биение, размер инструмента или коррекция | Повторить измерение сборки и проверить корректор, прежде чем менять траекторию |
Общий подход к настройке разобран в материале об оптимизации режимов резания. Исходные значения для глубокого паза берут из рекомендаций к конкретной фрезе и уточняют на своей сборке.
Что передать для подбора фрезы
К запросу приложите чертёж или эскиз. Если пока есть только описание задачи, укажите:
- марку материала, термообработку и твёрдость, если она известна;
- ширину, глубину и длину паза, допуски, требования к стенкам и дну;
- расположение уступов и прижимов, способ входа в паз;
- модель станка, тип патрона, доступную подачу СОЖ и ограничения по вылету;
- размер партии, текущий инструмент и проблему, которую нужно решить.
По этим данным можно сопоставить стандартное и удлинённое исполнение, проверить доступ и выбрать подходящую режущую часть. Если чертёж ещё готовится, начните с размеров паза и материала — менеджер уточнит недостающие данные и способ передачи файла.
Подобрать фрезу для паза