Карман уже выбран, но стенка ещё не держит размер, а на поверхности видны следы проходов. Можно попытаться довести деталь той же фрезой. Можно поставить отдельный инструмент. Решение зависит от того, что осталось после черновой обработки: ровный небольшой припуск или участки с разной толщиной металла, изношенная кромка или исправная, жёсткая стенка или тонкая перемычка.
Разберём, когда пара «черновая плюс чистовая» имеет смысл и какие условия нужно обеспечить, чтобы смена фрезы дала результат.
Сначала разделим операцию и конструкцию фрезы
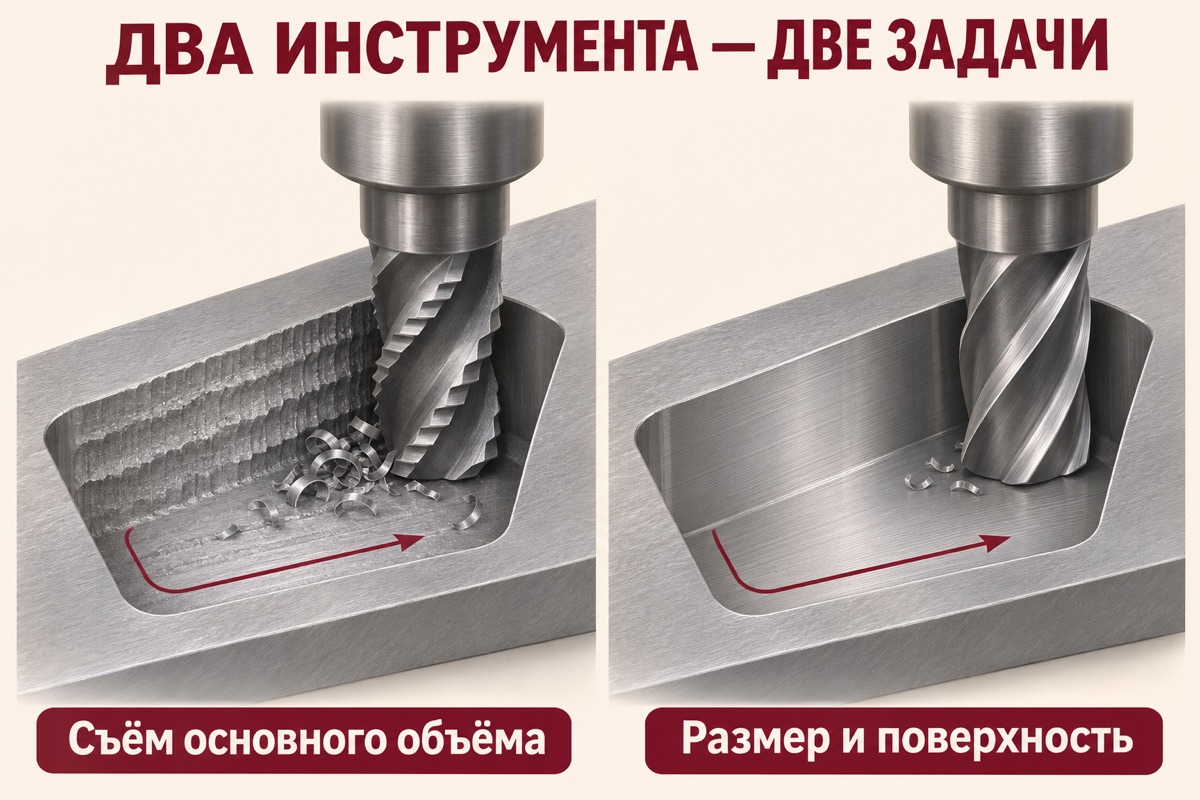
Черновой проход убирает основной объём материала. Чистовой формирует окончательные размеры и поверхность. Это задачи обработки, а не два обязательных названия инструмента: фреза с непрерывными кромками тоже может работать на черновой операции, если её серия и выбранная траектория это допускают.
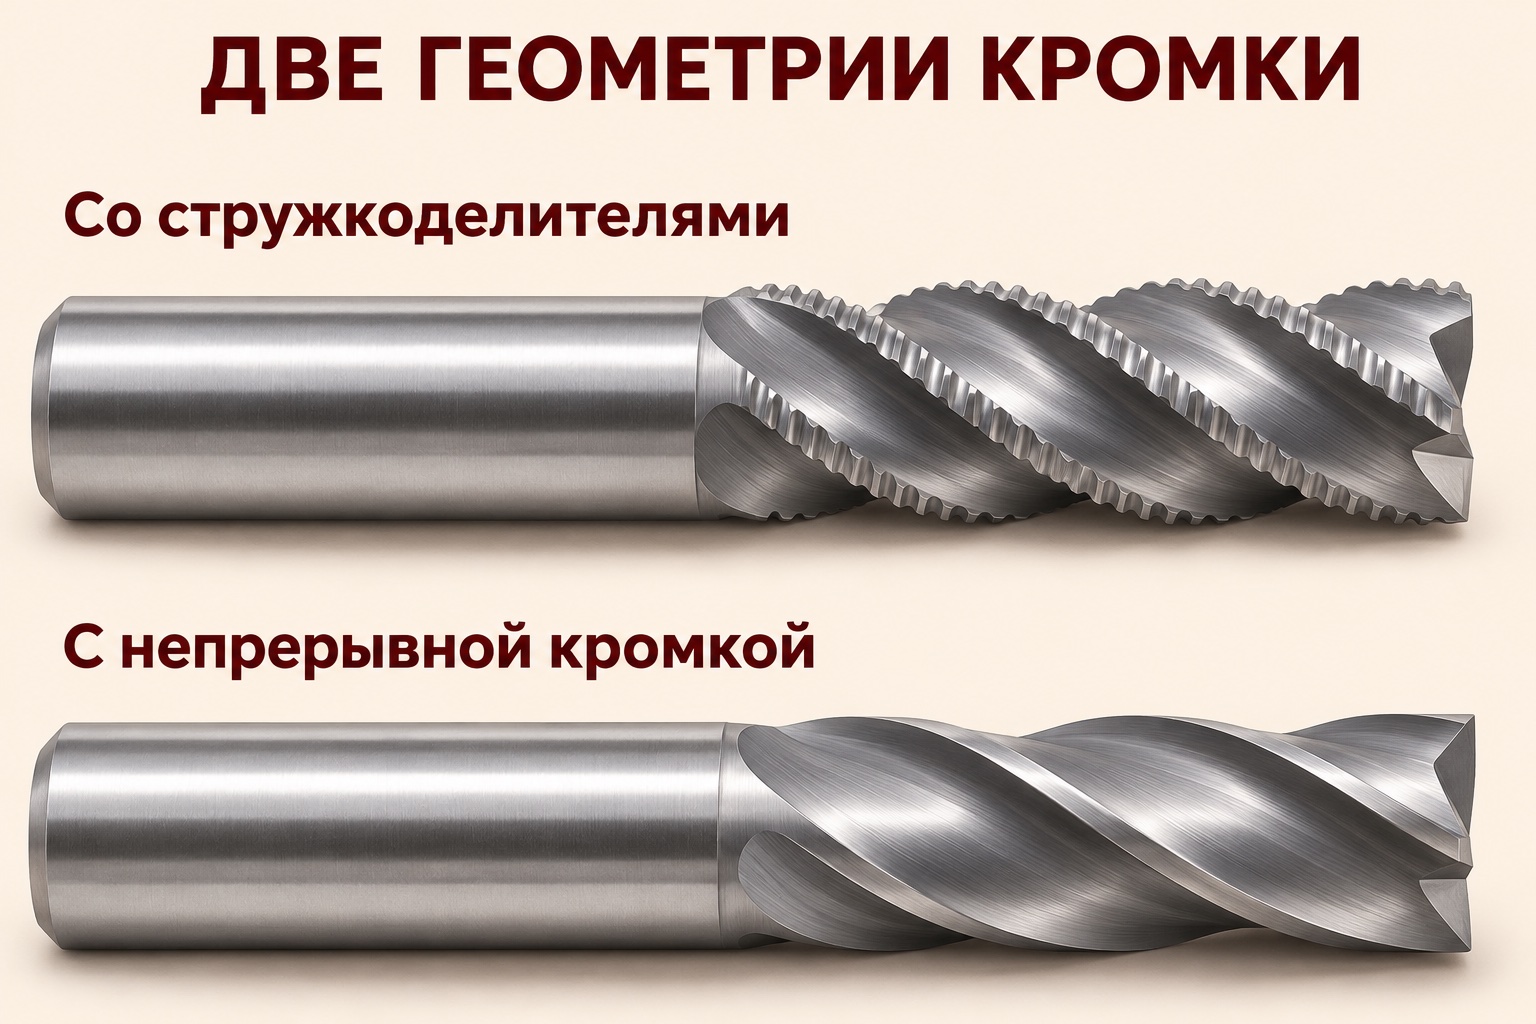
У многих специальных черновых фрез на кромках есть стружкоделительные канавки. Они разделяют стружку на более узкие части. Но по одному внешнему признаку нельзя назначать режим или выбирать инструмент для любого металла: нужно учитывать исполнение конкретной серии.
После чернового прохода оценивают оставленный материал, а не только блеск стенки. Даже аккуратная на вид поверхность может иметь отклонение по глубине. И наоборот: заметные следы черновой обработки допустимы, если они полностью уйдут при последующем проходе с предусмотренным припуском.
Когда стоит выделить отдельную чистовую фрезу
Два инструмента полезны, когда требования к окончательной поверхности заметно строже условий чернового съёма. Например, нужно выбрать большой объём из кармана, а затем выдержать размер посадочной стенки. Черновая фреза принимает основную нагрузку, чистовая работает по подготовленному припуску.
В партии деталей отдельный чистовой инструмент также позволяет наблюдать его износ независимо от чернового. Если размер начал меняться, проще сопоставить отклонение с состоянием этой кромки, корректором и установкой. Само по себе разделение инструментов не устраняет биение, податливость детали или ошибку программы.
| Условия | Вариант для проверки | Что оценить на пробной детали |
|---|---|---|
| Большой съём и строгие требования к стенкам | Раздельные черновой и чистовой инструменты | Равномерность припуска, размер в нескольких сечениях, поверхность |
| Небольшой объём, короткая жёсткая сборка | Одна подходящая фреза, разные проходы | Состояние кромки после чернового этапа и повторяемость результата |
| Длинный вылет или тонкая стенка | Сначала проверить жёсткость и последовательность обработки | Отжим инструмента или детали; смены фрезы может быть недостаточно |
| В углах остаётся много металла | Доработка остатка перед чистовым проходом | Нагрузку при входе в угол, доступ и радиус инструмента |
Когда одной фрезы достаточно
Отдельный чистовой инструмент не обязателен для каждой детали. Если подходящая концевая фреза после чернового этапа сохраняет исправную кромку, а пробная обработка даёт нужные размер и поверхность, можно оставить один инструмент. Черновую и чистовую траектории при этом всё равно разделяют.
Сравнивать нужно весь цикл: время резания, смену инструмента, контроль, расход фрез и возможную доработку деталей. Экономия на одной смене не помогает, если затем приходится исправлять стенку. Но и вторая фреза не окупится автоматически только потому, что операция называется чистовой.
При подборе твердосплавных концевых фрез начните с материала детали, формы обрабатываемого участка и допуска. Число зубьев, покрытие и рабочую длину выбирают уже под эти условия, а не по правилу «больше зубьев — чище поверхность».
Припуск: важна не только толщина, но и равномерность
Чистовой инструмент должен снимать предусмотренный слой. Если после черновой обработки на прямой стенке осталось мало металла, а в углу — заметно больше, нагрузка при обходе контура изменится. Перед чистовым проходом может понадобиться доработка остатка меньшей фрезой или отдельный получистовой этап.
Для стенок и дна припуск задают отдельно. Его выбирают с учётом инструмента, материала, жёсткости, следов предыдущей обработки и требуемой точности. Чрезмерный слой нагружает чистовую фрезу; слишком малый может не перекрыть местные отклонения и не обеспечить устойчивое резание. Поэтому универсальное значение в миллиметрах здесь вводило бы в заблуждение.
Важно не перепутать припуск на сторону с общим уменьшением размера кармана. Если на каждой из двух противоположных стенок оставлен слой s, ширина кармана после черновой обработки будет меньше окончательной на 2s. По дну оставляют свой осевой припуск. Это геометрическая связь, а не рекомендация по величине слоя.
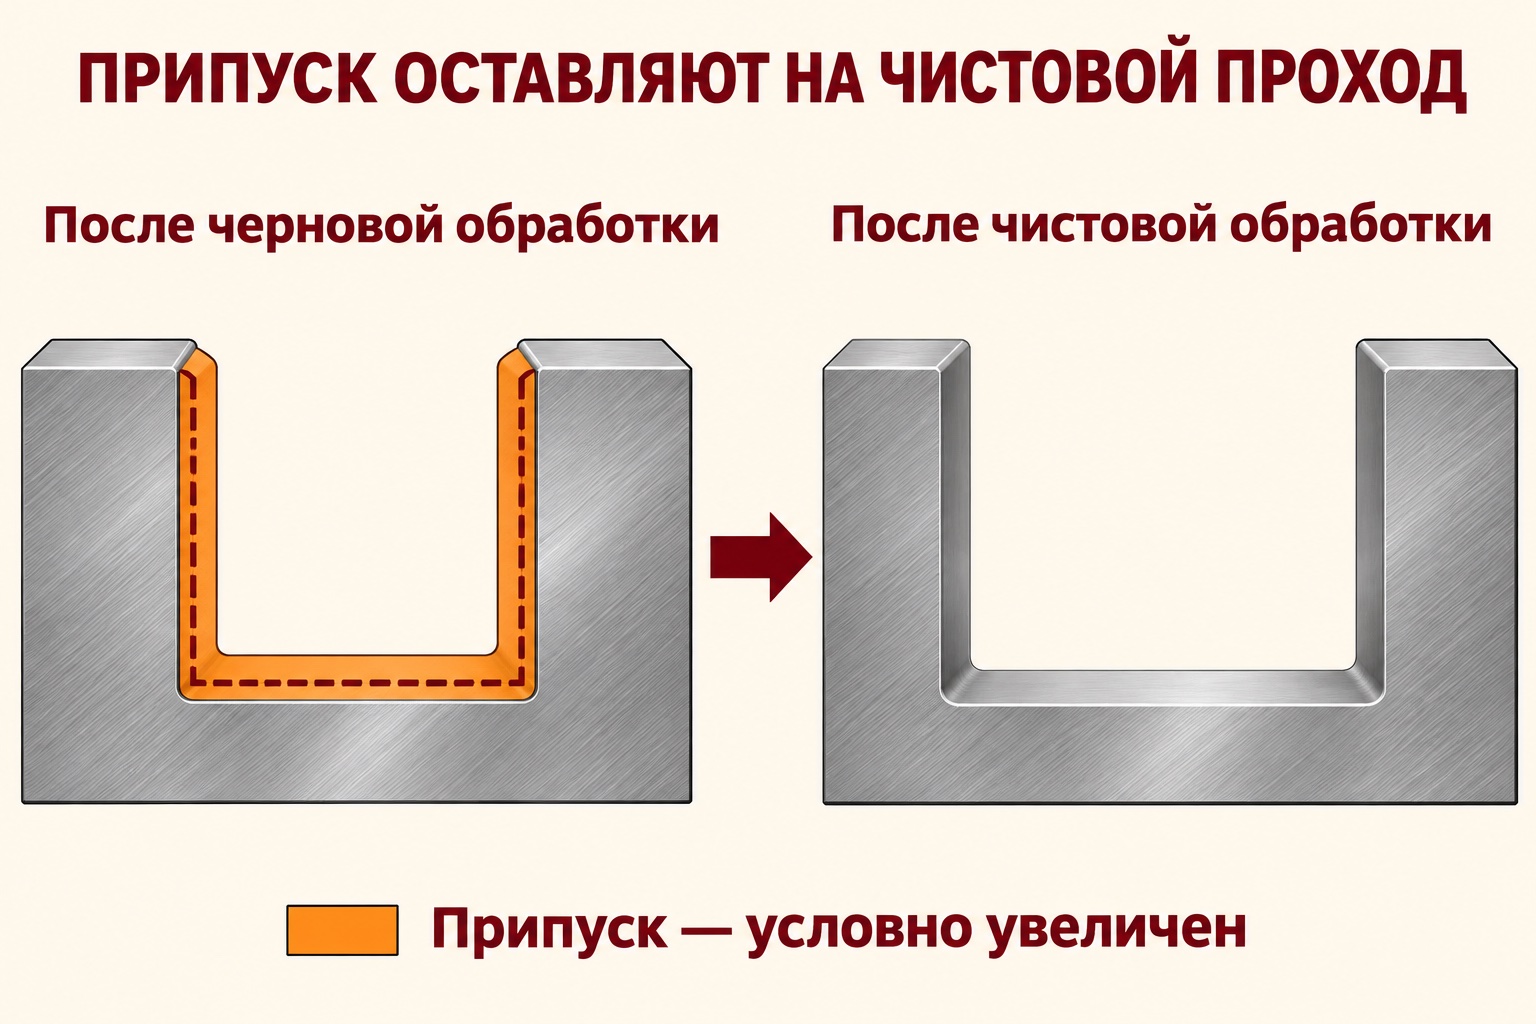
Пример: карман с точными боковыми стенками
Предположим, в плите нужно обработать прямоугольный карман. На чертеже заданы допуск ширины, глубина, радиусы углов и требования к поверхности. Сначала проверяют, может ли выбранная фреза пройти углы и достать до дна без контакта хвостовика или патрона с деталью.
Затем черновой траекторией удаляют основной объём, сохраняя припуски на стенках и дне. Если радиус черновой фрезы больше радиусов внутренних углов окончательного контура, отдельной операцией убирают остатки в углах. После очистки и контроля подготовленной поверхности выполняют чистовые проходы, назначенные технологией.
Размер проверяют в нескольких сечениях по глубине. Если верх и низ стенки различаются, одной коррекцией диаметра проблему можно не решить: нужно проверить вылет, биение, износ и отклонение под нагрузкой. Вопрос доступа и длины сборки подробнее разобран в статье о выборе фрезы для глубокого паза.
Для тонких стенок порядок операций рассматривают отдельно: по мере снятия металла жёсткость детали меняется. Схему «сначала полностью выбрать весь объём, затем обойти все стенки» нельзя переносить на любую заготовку без проверки.
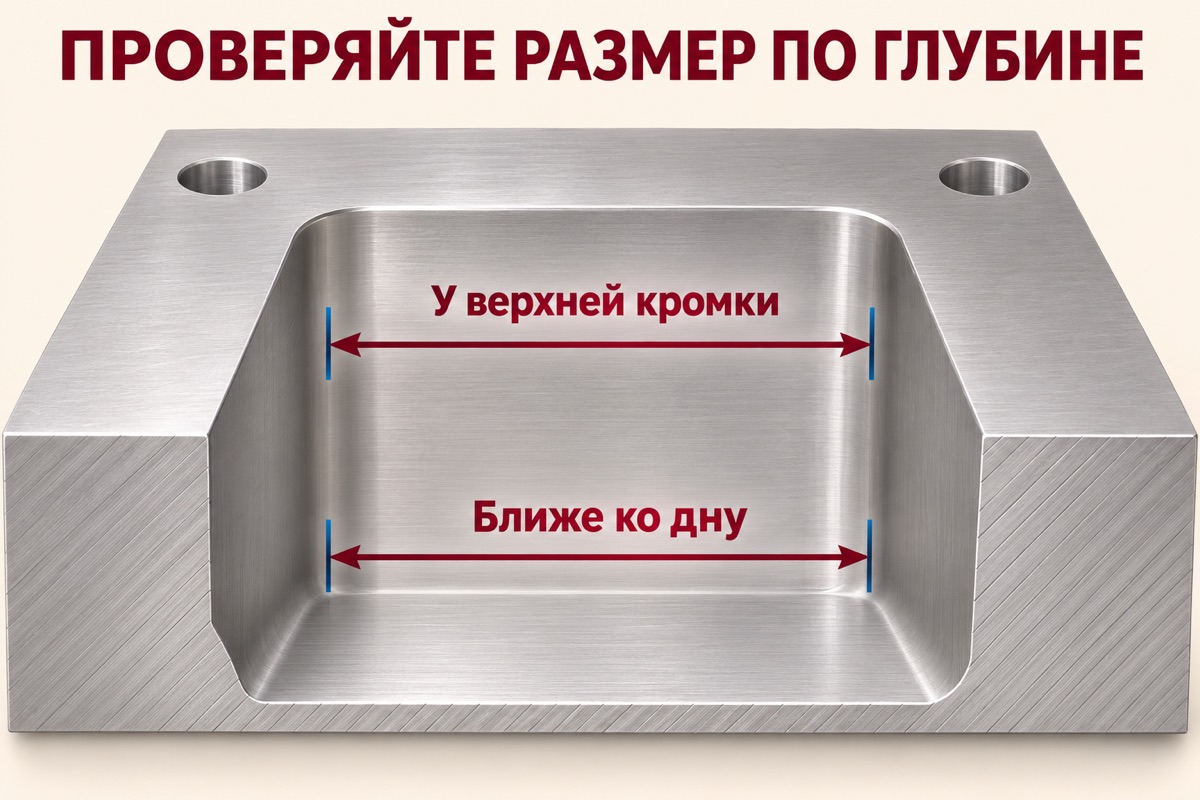
Что проверить, если новая фреза не улучшила поверхность
- Кромку и закрепление. Осмотрите инструмент, проверьте чистоту посадочных поверхностей и биение сборки. Измерения и осмотр выполняйте после безопасной остановки станка.
- Фактический припуск. Сопоставьте остаток на стенках, у дна и в углах с тем, что задано в программе.
- Стружку. Убедитесь, что она выходит из зоны резания и не попадает повторно между фрезой и готовой стенкой.
- Траекторию и коррекции. Проверьте вход, выход, контакт в углах, длину и диаметр инструмента в корректорах.
- Режим конкретной операции. Параметры чернового прохода не переносят на чистовой без проверки. Исходные значения берут для выбранной серии и материала.
Меняйте по одному условию и фиксируйте результат. Одновременная замена фрезы, подачи и траектории может улучшить деталь, но не покажет, что именно мешало получать её стабильно.
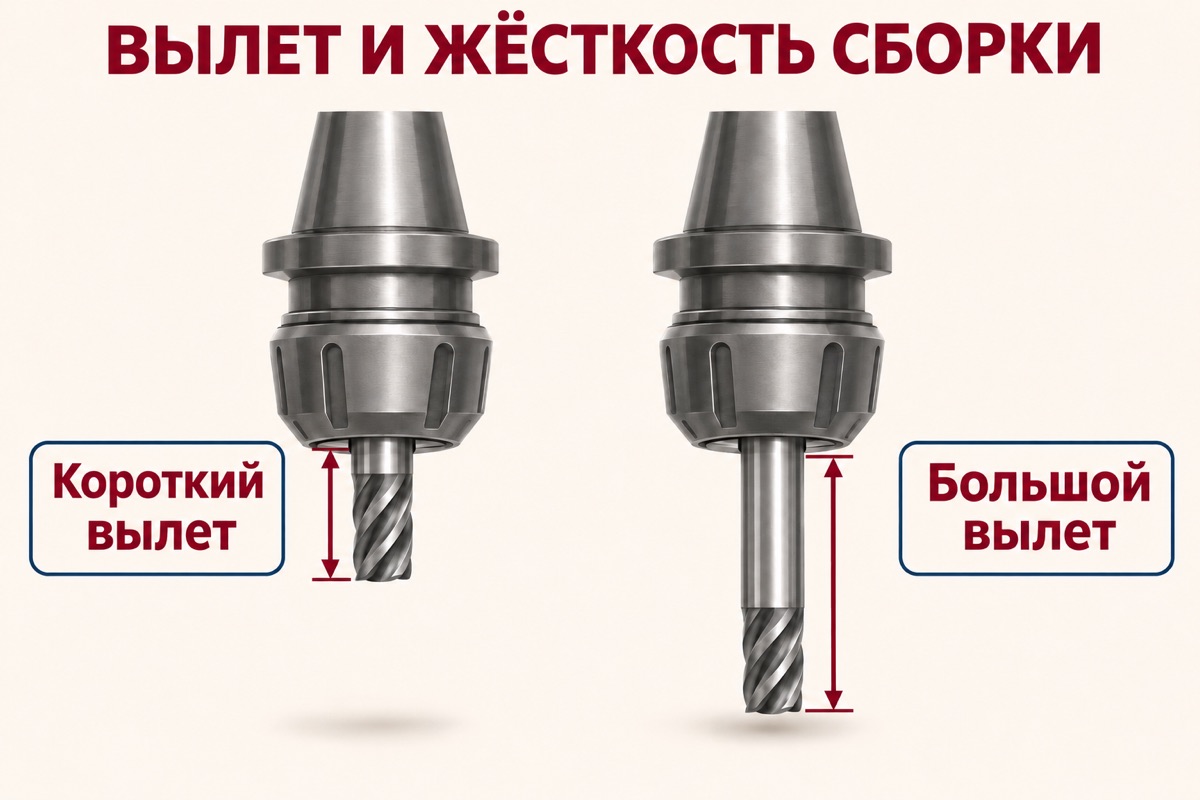
Что прислать для подбора пары инструментов
Запрос «нужны черновая и чистовая фрезы одного диаметра» оставляет слишком много неизвестных. Для предметного подбора приложите чертёж и укажите:
- марку материала, состояние после термообработки и твёрдость, если она известна;
- размеры кармана или паза, глубину, радиусы, допуски и требования к поверхности;
- тип заготовки, объём снимаемого материала и размер партии;
- станок, патрон, доступный вылет, крепление детали и способ подачи СОЖ;
- текущий инструмент, применяемую траекторию и наблюдаемую проблему.
Для предварительного выбора доступны фрезы для черновой обработки. Подходящую пару определяют по всей операции: диаметр двух инструментов может различаться, а для некоторых деталей достаточно одной фрезы с разными проходами.
Подобрать фрезы под задачу