
На первых проходах стенка кармана получается ровной, затем появляются задиры, меняется звук, а в канавке фрезы обнаруживается серебристый комок. Поставить новый инструмент можно быстро. Сложнее понять, почему алюминий начал прилипать и не повторится ли это через несколько минут.
До замены полезно сохранить признаки неисправности: сфотографировать кромки, отметить место в программе и записать фактические режимы. Эти данные помогут отличить проблему инструмента от скопления стружки или условий резания.
Сначала убедитесь, что это налипание
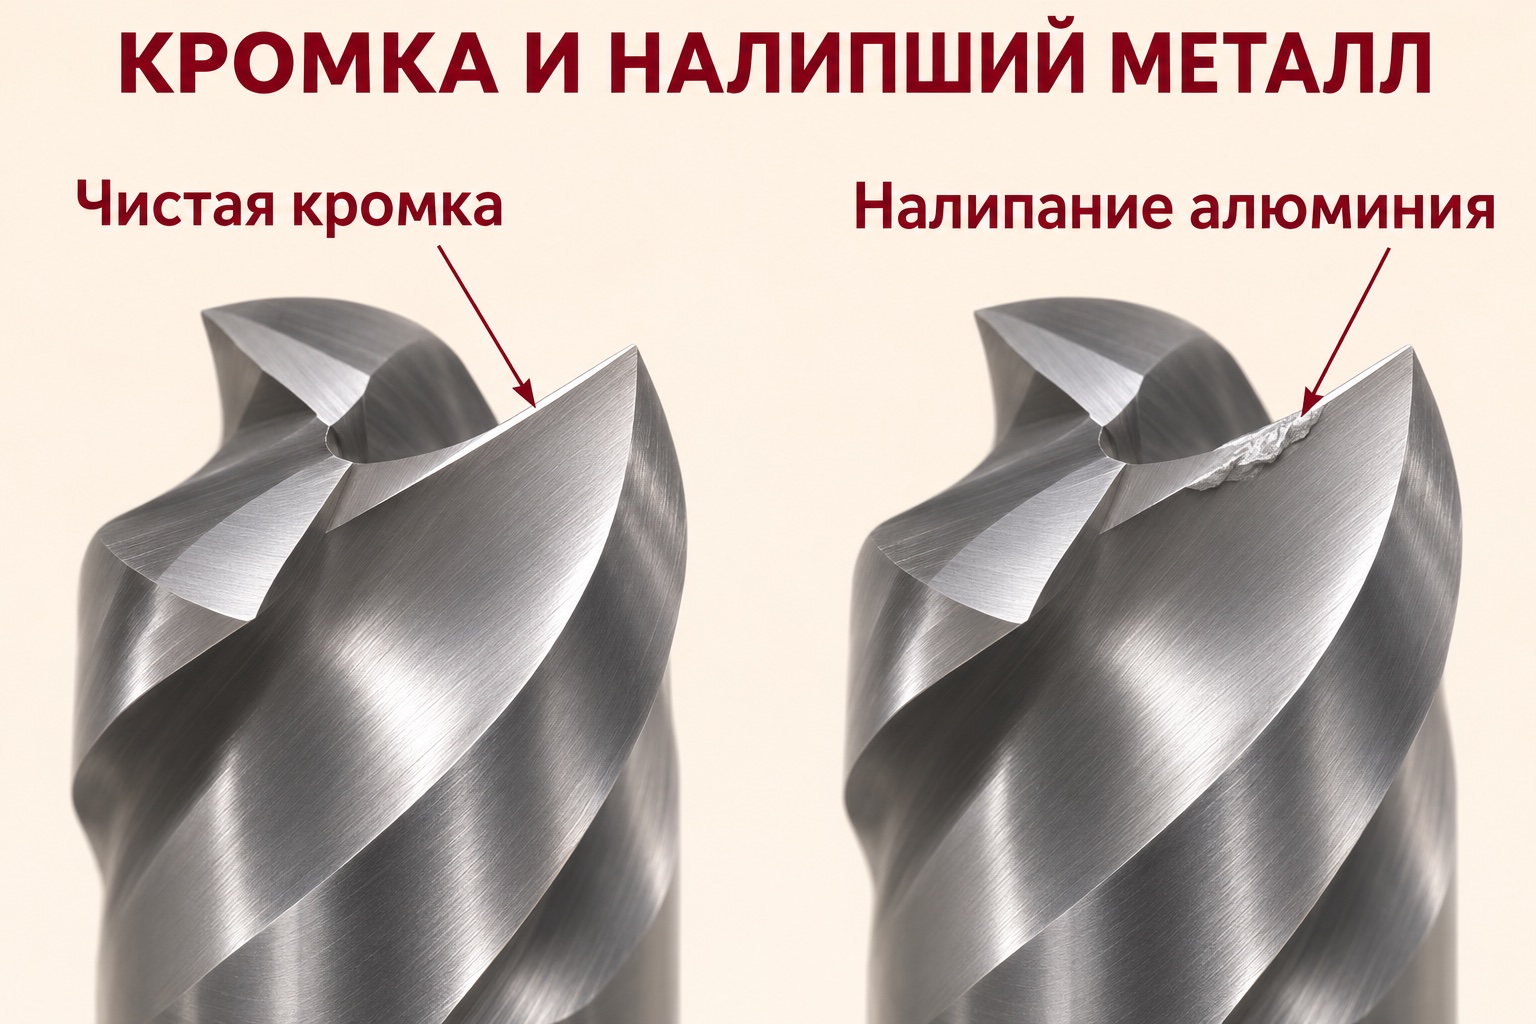
При налипании материал заготовки закрепляется на поверхности инструмента. Нарост непосредственно у режущей кромки меняет условия её работы: вместо исходной геометрии с металлом контактирует участок с прилипшим алюминием. Нарост может отделяться и появляться снова. Это один из возможных источников нестабильной поверхности.
Не всякая забитая канавка означает нарост на кромке. В ней может застрять свободная стружка. У скола другая картина — часть материала самой фрезы отсутствует. Загрязнение способно скрывать повреждение, поэтому оценку проводят при хорошем освещении и с увеличением после безопасной остановки станка.
Не пытайтесь соскоблить металл с рабочей кромки случайным острым предметом: можно повредить инструмент и лишиться признаков, нужных для диагностики. Способ очистки должен быть допустим для материала фрезы и покрытия. Инструмент с трещиной или сколом не возвращают в работу ради продолжения эксперимента.
Место появления проблемы подсказывает, с чего начать
Отметьте, когда изменился процесс: сразу после входа, в углу, у дна или после нескольких одинаковых деталей. Сравните проблемный участок с тем, который обрабатывается нормально. Это полезнее, чем одновременно менять обороты, подачу и фрезу.
| Что наблюдается | Что проверить первым | Что зафиксировать |
|---|---|---|
| Проблема возникает только глубоко в кармане | Выход стружки и доступ потока СОЖ к рабочей зоне | Глубину появления дефекта и скопление стружки |
| Задиры начинаются в одном углу | Остаток материала, контакт фрезы и изменение подачи на траектории | Участок программы и вид поверхности до и после поворота |
| Одна кромка загрязнена заметно сильнее других | Биение, установку и состояние отдельных зубьев | Фотографии всех кромок и измерение сборки |
| После нескольких деталей результат ухудшается | Износ, накопление стружки, состояние и подачу СОЖ | Число деталей до изменения и время работы инструмента |
| Замена фрезы помогает лишь ненадолго | Повторяющиеся условия процесса и соответствие серии материалу | Маркировку обеих фрез и одинаковые участки дефекта |
Проверьте, куда уходит стружка
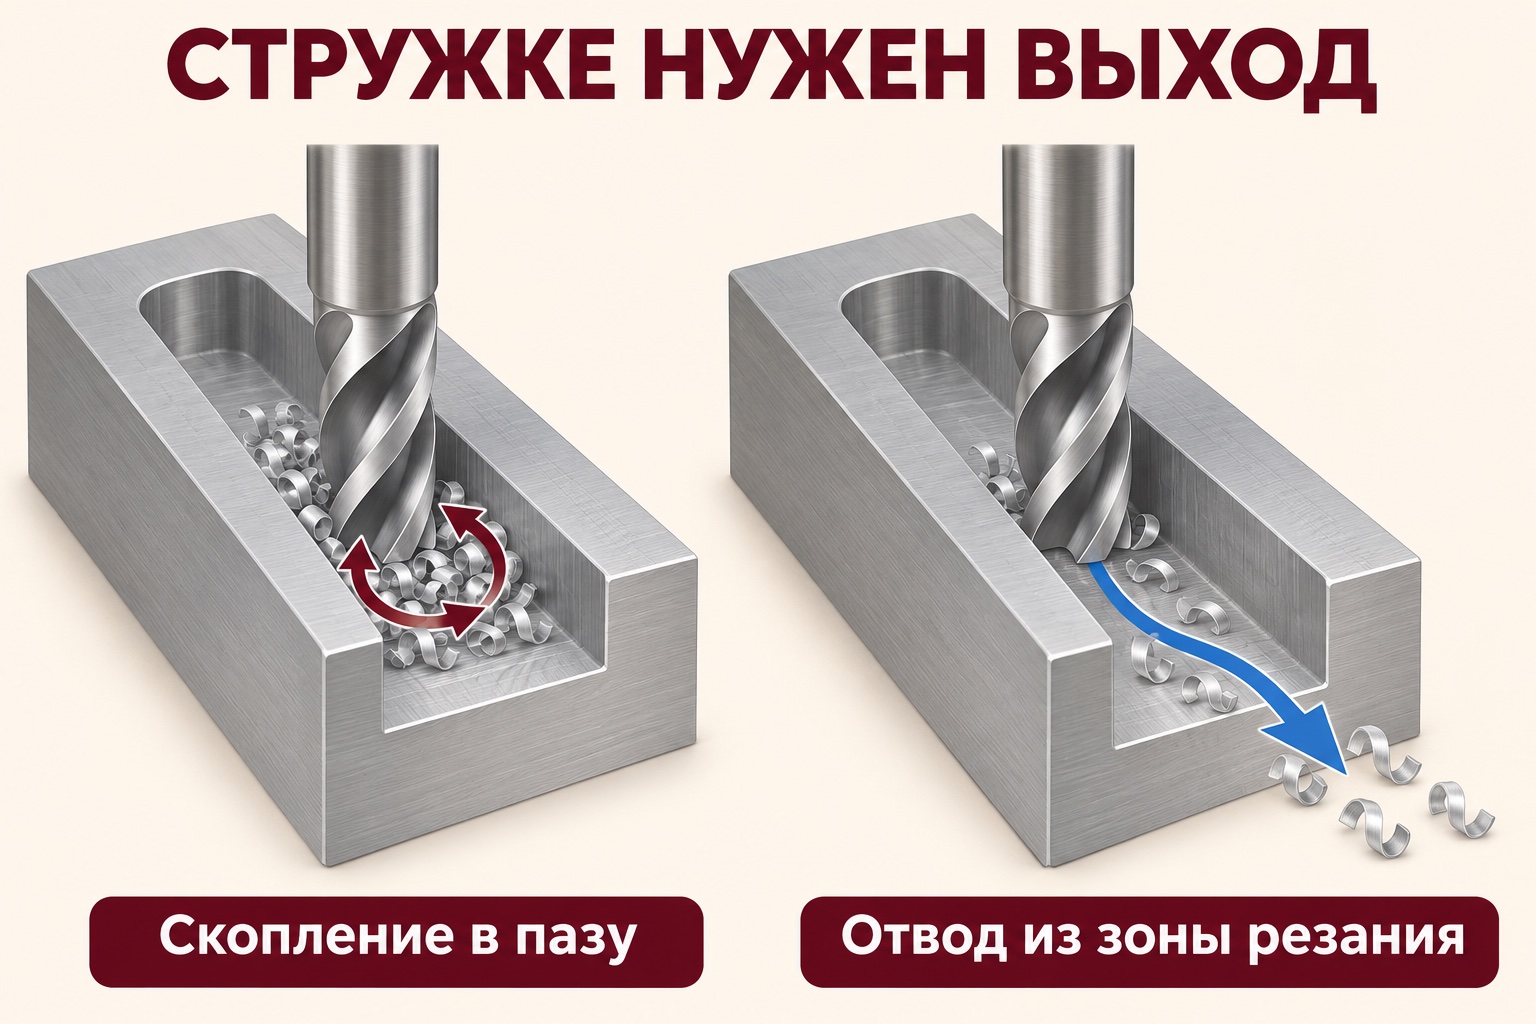
Посмотрите не только на канавки инструмента, но и на дно кармана. Оставшаяся там стружка может снова попадать под кромку и царапать уже обработанную поверхность. В открытом пазу и в глубокой закрытой полости условия выхода различаются, даже если материал и фреза одинаковые.
Проверьте направление потока, препятствия на его пути и место, куда он переносит стружку. Струя, попадающая в верхнюю часть фрезы, ещё не означает, что очищается зона у дна. Если поток лишь перемещает стружку из одного угла в другой, одного увеличения расхода может не хватить.
Возможные изменения — направление сопла, способ подвода, глубина прохода или траектория. Их выбирают по возможностям станка и условиям конкретной операции. Продувка воздухом и подача СОЖ решают разные задачи: удаление стружки само по себе не заменяет смазывающее действие жидкости. Любую систему используют с предусмотренными ограждениями и соблюдением требований станка.
СОЖ: важны состав, состояние и подвод
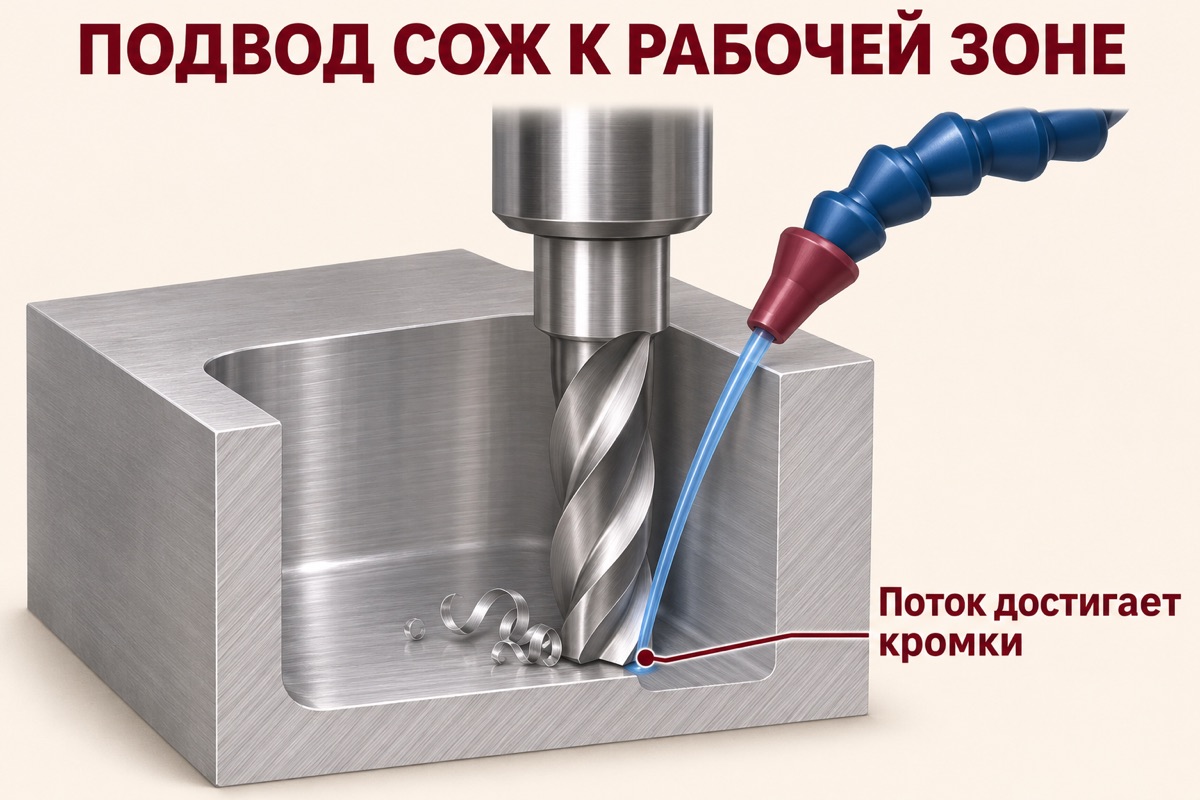
Если используется эмульсия, проверьте её пригодность для алюминиевого сплава и фактическую концентрацию по инструкции производителя жидкости. Отдельно оцените загрязнение, фильтрацию и стабильность подачи. Долив «на глаз» не позволяет понять, в каких условиях работает инструмент.
При минимальном количестве смазки проверьте настройку дозирования и попадание состава в рабочую зону. При обычной подаче жидкости — не перекрывается ли струя деталью или патроном на части траектории. Сравнивать две фрезы имеет смысл при одинаковом, исправном подводе.
Не подбирайте случайную бытовую смазку и не назначайте состав только по принципу «на алюминии скользит». Совместимость нужна не только с материалом детали, но и со станком, уплотнениями и условиями последующей обработки заготовки.
Почему уменьшение подачи может не помочь
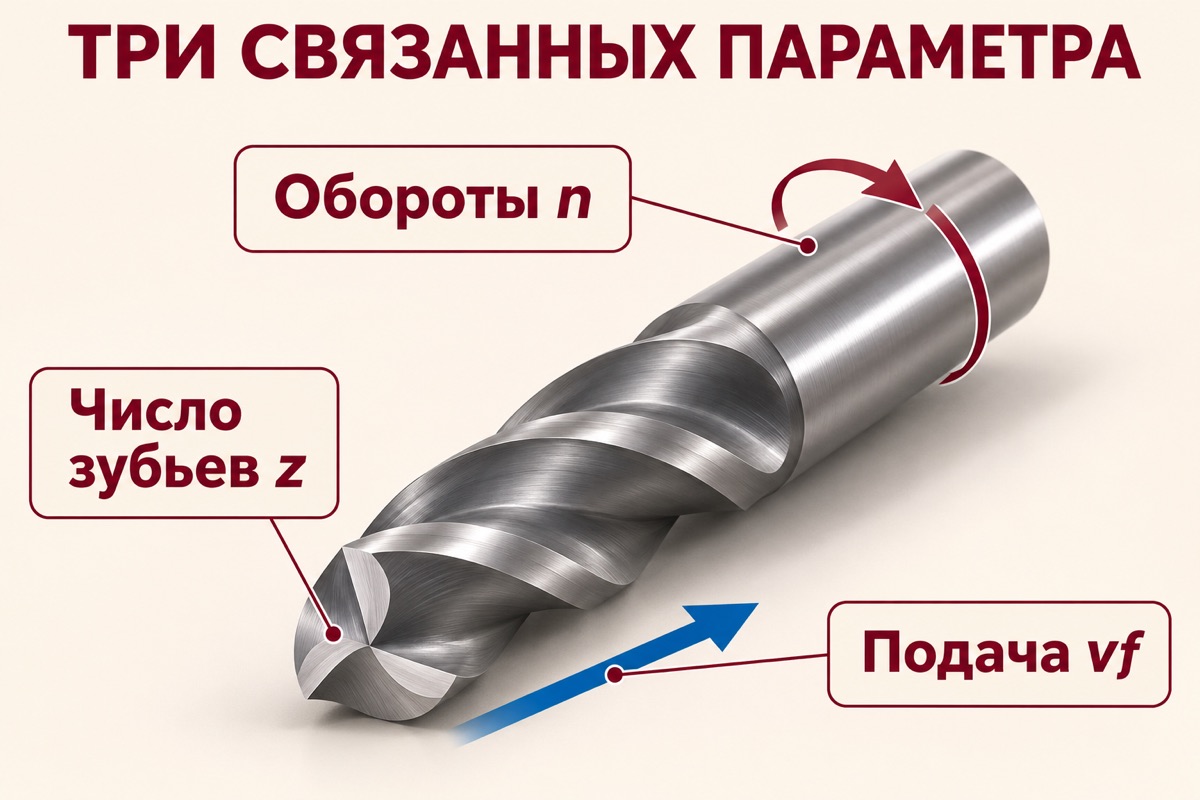
При прежних оборотах и числе зубьев уменьшение минутной подачи снижает подачу на зуб. Если она становится слишком малой для выбранной кромки и врезания, резание может сменяться трением. Поэтому совет «начало налипать — вдвое убавьте подачу» нельзя считать универсальным.
Подача на зуб: fz = vf / (n × z), где vf — минутная подача в мм/мин, n — обороты в минуту, z — число зубьев.
Это номинальная подача на зуб, а не постоянная толщина стружки на всей траектории. На неё влияют врезание и контакт инструмента с деталью. Учитывайте также фактическое замедление станка в углах. Исходные значения берите для конкретной серии, сплава и операции.
Повышать обороты вслепую тоже не стоит. Сначала сопоставьте заданную скорость резания, допустимые режимы инструмента, состояние сборки и реальную подачу. Если виден скол или канавки забиты, продолжать обработку с новым режимом без устранения этих проблем нельзя.
Когда причина действительно в выборе фрезы
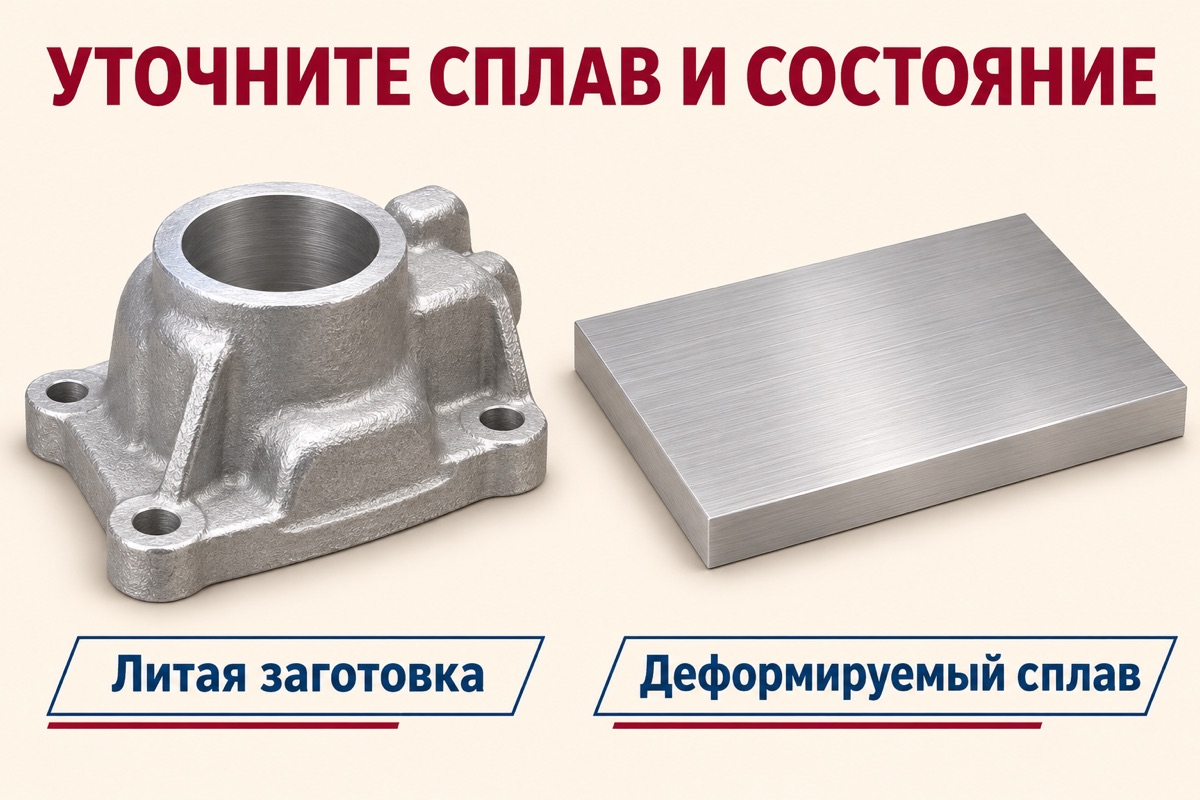
Запись «алюминий» недостаточна для подбора. Уточните сплав, состояние материала и способ получения заготовки. Для литого сплава с высоким содержанием кремния требования к стойкости могут отличаться от условий обработки пластичного деформируемого сплава.
Сопоставьте выбранную серию с этими данными. Для алюминия важны подходящая геометрия, состояние режущей кромки и пространство для стружки. Полировка канавок помогает её сходу, но не компенсирует неподходящую траекторию. Число зубьев оценивают вместе с видом прохода: правило «только два зуба» слишком грубое.
Покрытие проверяйте по применяемости конкретной серии. Тёмный цвет или высокая твёрдость покрытия не доказывают, что инструмент подходит для алюминия; работать могут как специализированные покрытия, так и предусмотренные производителем исполнения без покрытия.
Начать подбор можно в разделе концевых фрез по алюминию. Общие особенности конструкции разобраны в статье о выборе фрез для алюминия. При диагностике решающими остаются характеристики вашей серии и условия обработки.
Как провести проверку без бесконечной смены инструмента
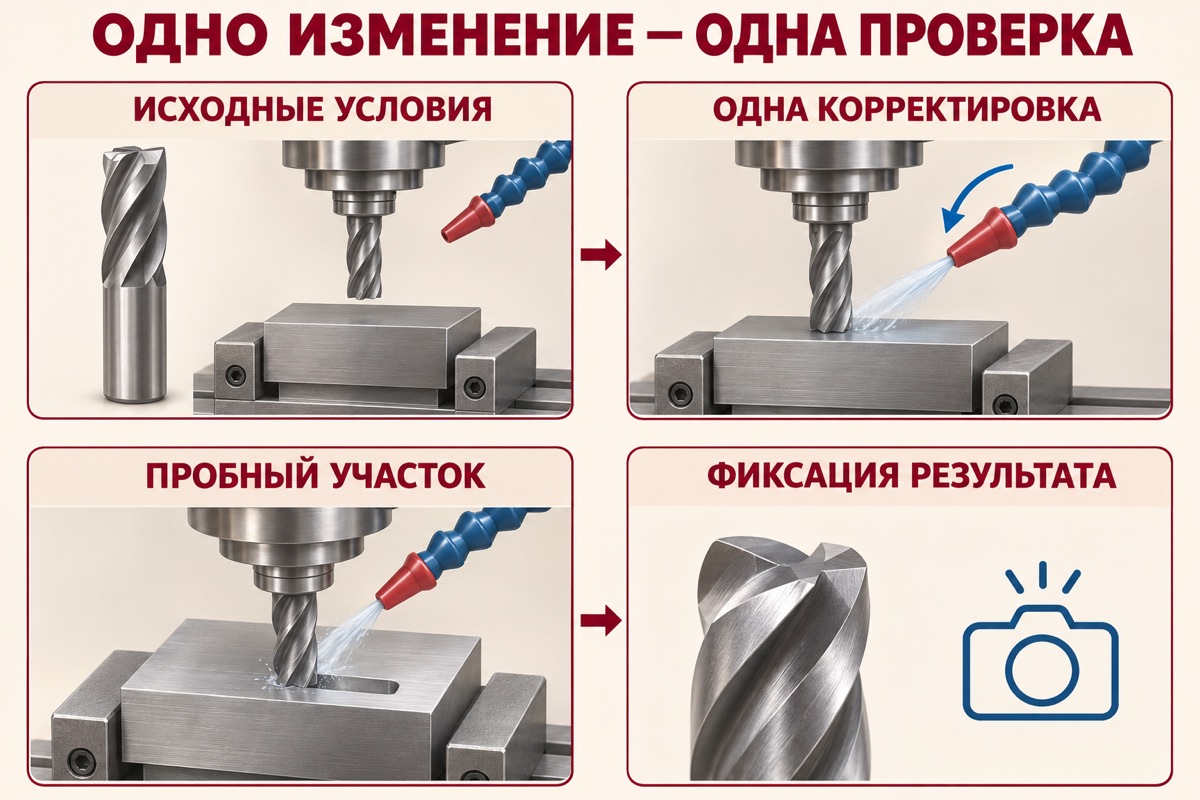
Для исправной сборки выберите короткий повторяемый участок обработки и запишите исходные условия. После каждой согласованной корректировки оцените кромки, поверхность и стружку. Не сравнивайте первый проход новой фрезой с последним проходом изношенной: это разные исходные состояния.
- Сначала восстановите понятные условия: чистые посадочные поверхности, проверенное закрепление, исправный инструмент и работающий подвод СОЖ.
- Выберите одну гипотезу: например, стружка остаётся в кармане. Измените соответствующий параметр, а остальные сохраните, насколько позволяет технология.
- Проверьте повторяемость: отсутствие дефекта на одном коротком участке ещё не подтверждает стойкость в полной операции.
- Сохраните результат: фото кромок, поверхность, номер детали и фактические параметры. Если улучшения нет, вернитесь к наблюдениям, прежде чем покупать следующую фрезу.
Если проблему обнаруживают уже на окончательной поверхности, отдельно проверьте подготовку к чистовому проходу. В материале о черновой и чистовой фрезе разобрано, когда полезно разделить инструменты и почему важен равномерный припуск.
Что отправить для подбора замены
Чтобы обсуждать конкретную фрезу, а не угадывать причину по слову «налипает», подготовьте:
- марку и состояние сплава, чертёж или эскиз обрабатываемого участка;
- артикул фрезы, диаметр, число зубьев, рабочую длину, покрытие и вылет;
- обороты, минутную подачу, осевую глубину и боковое врезание;
- тип траектории, патрон и способ закрепления детали;
- используемую СОЖ, способ подвода и проверенную концентрацию, если применима;
- фото всех кромок и дефектной поверхности, время до появления проблемы.
По этим данным можно проверить применяемость инструмента и подобрать исполнение из каталога твердосплавных фрез. Если каких-то параметров нет, начните с артикула, сплава и фотографий: это полезнее, чем сразу менять несколько условий обработки.
Подобрать фрезу для алюминия